Chỉ số OEE (Overall Equipment Effectiveness – hiệu suất thiết bị tổng thể) là thước đo cho biết một dây chuyền thực sự tạo ra bao nhiêu sản phẩm đạt chuẩn so với năng lực lý tưởng của nó. Nhiều nhà máy tại Việt Nam vẫn tính chỉ số OEE thủ công trên Excel vào cuối tháng, khi mọi tổn thất đã xảy ra và không còn cơ hội xử lý. Bài viết này giải thích chỉ số OEE là gì, cách tính đúng, mức OEE bao nhiêu là tốt và 5 cách AI giúp nhà máy cải thiện OEE một cách bền vững.
Chỉ số OEE là gì và vì sao nhà máy cần đo?
Chỉ số OEE gom ba yếu tố gây mất hiệu suất vào một con số duy nhất: máy có chạy đủ thời gian không, chạy có đủ tốc độ không và sản phẩm làm ra có đạt chất lượng không. Khái niệm này bắt nguồn từ hệ thống bảo trì năng suất toàn diện TPM của Nhật Bản và hiện là chuẩn đo hiệu suất phổ biến trong ngành sản xuất (xem thêm định nghĩa trên Wikipedia).
Giá trị lớn nhất của chỉ số OEE không nằm ở con số phần trăm, mà ở chỗ nó chỉ ra tiền đang rơi ở đâu. Một dây chuyền có OEE 55% nghĩa là gần một nửa năng lực máy móc, nhân công và mặt bằng đang bị lãng phí. Thay vì đầu tư thêm máy mới, nhà máy có thể tăng sản lượng ngay trên thiết bị hiện có nếu biết chính xác tổn thất nằm ở khâu nào.
Với ban giám đốc, OEE là ngôn ngữ chung giữa sản xuất, bảo trì, chất lượng và kế hoạch. Khi cả bốn bộ phận cùng nhìn một chỉ số, các cuộc họp giao ban bớt đổ lỗi và tập trung hơn vào nguyên nhân gốc.
Cách tính chỉ số OEE chuẩn
Công thức tính chỉ số OEE gồm ba thành phần nhân với nhau:
OEE = Availability (Độ sẵn sàng) × Performance (Hiệu suất) × Quality (Chất lượng)
- Availability = Thời gian chạy thực tế / Thời gian kế hoạch. Phần bị trừ là dừng máy do hỏng hóc, chờ vật tư, chuyển đổi khuôn, chờ người vận hành.
- Performance = (Chu kỳ chuẩn × Tổng sản lượng) / Thời gian chạy thực tế. Phần bị trừ là chạy chậm hơn tốc độ thiết kế và các lần dừng ngắn vài phút không được ghi nhận.
- Quality = Sản phẩm đạt / Tổng sản phẩm. Phần bị trừ là phế phẩm và hàng phải làm lại.
Ví dụ tính chỉ số OEE cho một máy ép nhựa
Ca làm việc 8 giờ (480 phút), nghỉ giữa ca 30 phút nên thời gian kế hoạch là 450 phút. Máy dừng 45 phút do thay khuôn và chờ nguyên liệu, vậy thời gian chạy là 405 phút, Availability = 405/450 = 90%.
Chu kỳ chuẩn 30 giây/sản phẩm, trong 405 phút máy làm được 680 sản phẩm. Performance = (0,5 phút × 680)/405 = 84%. Trong 680 sản phẩm có 34 phế phẩm, Quality = 646/680 = 95%.
Chỉ số OEE = 90% × 84% × 95% ≈ 72%. Nhìn riêng từng thành phần đều có vẻ ổn, nhưng nhân lại thì gần 30% năng lực đã mất đi. Đây là lý do nhiều nhà máy “cảm thấy” mình chạy tốt nhưng sản lượng thực tế luôn thấp hơn kế hoạch.
Chỉ số OEE bao nhiêu là tốt?
Theo các mốc tham chiếu được dùng rộng rãi trong ngành (xem OEE.com):
- 100%: sản xuất hoàn hảo, chỉ mang tính lý thuyết.
- Khoảng 85%: mức đẳng cấp thế giới với sản xuất rời rạc.
- Khoảng 60%: mức phổ biến, còn nhiều dư địa cải thiện.
- Khoảng 40%: thường gặp ở nhà máy mới bắt đầu đo, dữ liệu còn thiếu.
Điều quan trọng không phải là so sánh chỉ số OEE với nhà máy khác, mà là theo dõi xu hướng của chính mình theo tuần và theo tháng. Một dây chuyền tăng từ 55% lên 65% trong một quý đã tương đương việc có thêm gần 1/5 năng lực sản xuất mà không cần mua máy.
6 tổn thất lớn làm giảm chỉ số OEE
TPM phân loại các nguyên nhân làm giảm OEE thành 6 nhóm tổn thất lớn (Six Big Losses):
- Hỏng hóc thiết bị – dừng máy ngoài kế hoạch.
- Chuyển đổi và cài đặt – thay khuôn, đổi mã hàng, chạy thử.
- Dừng ngắn – kẹt phôi, cảm biến báo lỗi, dừng dưới 5 phút.
- Giảm tốc độ – chạy chậm hơn chu kỳ chuẩn để “cho an toàn”.
- Phế phẩm trong sản xuất ổn định.
- Phế phẩm khi khởi động – sau khi đổi ca, đổi khuôn.
Hai nhóm khó thấy nhất là dừng ngắn và giảm tốc độ, vì công nhân hiếm khi ghi chép. Đây cũng là nơi AI phát huy tác dụng rõ nhất.
5 cách AI giúp cải thiện chỉ số OEE
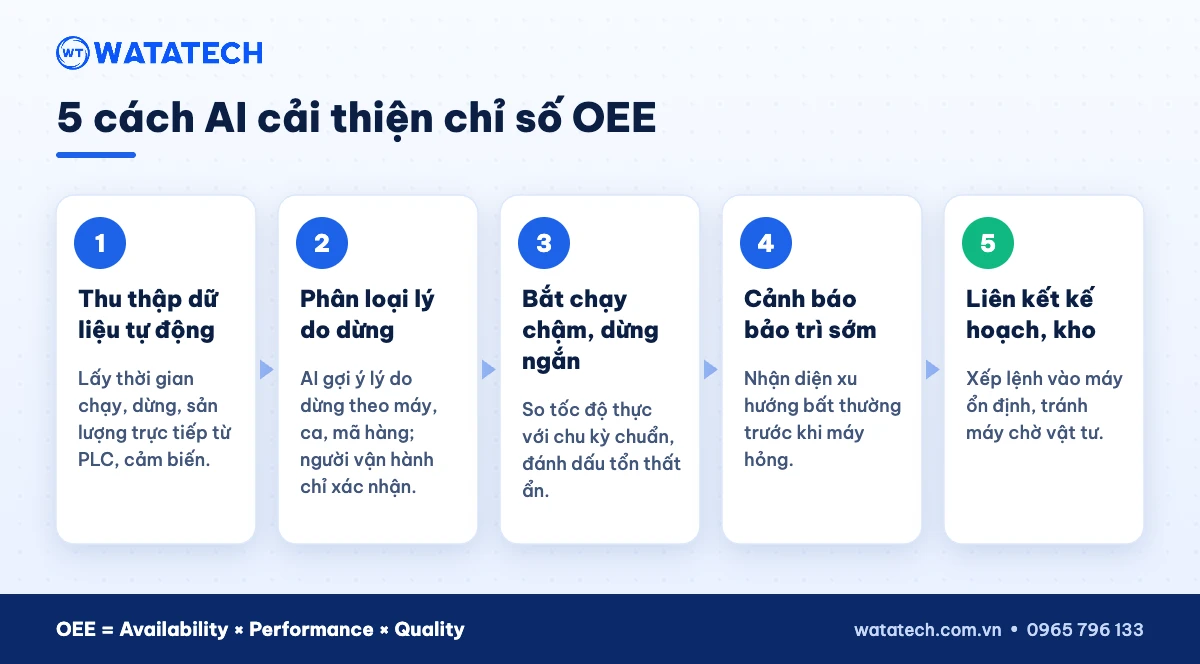
1. Thu thập dữ liệu máy tự động, bỏ ghi chép tay
Chỉ số OEE chỉ đúng khi dữ liệu đúng. Kết nối PLC, cảm biến đếm sản phẩm hoặc bộ đếm đơn giản giúp ghi nhận thời gian chạy, dừng và sản lượng theo từng phút. AI làm sạch dữ liệu nhiễu, ví dụ phân biệt máy dừng thật với tín hiệu chập chờn, để con số OEE không bị “đẹp giả”.
2. Tự phân loại lý do dừng máy
Thay vì bắt tổ trưởng chọn lý do từ danh sách dài, AI gợi ý lý do dừng dựa trên mẫu dữ liệu: thời điểm, mã hàng đang chạy, lịch thay khuôn, tình trạng kho vật tư. Người vận hành chỉ cần xác nhận. Sau vài tuần, nhà máy có biểu đồ Pareto tổn thất chính xác theo máy, ca và mã hàng.
3. Phát hiện chạy chậm và dừng ngắn
AI so sánh tốc độ thực tế với chu kỳ chuẩn theo từng mã hàng và đánh dấu những khoảng chạy chậm kéo dài. Đây là tổn thất Performance mà báo cáo thủ công gần như luôn bỏ sót, dù cộng dồn có thể chiếm 10–15% năng lực.
4. Cảnh báo sớm trước khi hỏng máy
Dựa trên lịch sử dừng máy, rung động, nhiệt độ hoặc dòng điện, mô hình AI nhận ra xu hướng bất thường và cảnh báo đội bảo trì trước khi sự cố xảy ra. Bảo trì chuyển từ “chữa cháy” sang chủ động, kéo Availability lên trực tiếp.
5. Liên kết OEE với kế hoạch, kho và giá thành
Khi chỉ số OEE nằm chung hệ thống với kế hoạch sản xuất và kho, AI có thể đề xuất xếp lệnh vào máy có OEE ổn định hơn, cảnh báo thiếu vật tư trước khi máy phải chờ và tính được chi phí thực của từng giờ dừng máy. Đây là nền tảng của mô hình phần mềm quản lý sản xuất tích hợp AI.
Lộ trình triển khai đo chỉ số OEE trong 60 ngày
- Tuần 1–2: chọn 1–2 máy “nút cổ chai”, chuẩn hóa chu kỳ chuẩn theo mã hàng, thống nhất danh mục lý do dừng.
- Tuần 3–4: lắp bộ thu thập dữ liệu, chạy song song với ghi chép tay để đối chiếu.
- Tuần 5–6: bật dashboard OEE theo ca, họp giao ban 15 phút mỗi sáng dựa trên Pareto tổn thất.
- Tuần 7–8: chọn một tổn thất lớn nhất để cải tiến, đo lại và nhân rộng sang các máy khác.
Cách làm này tương tự lộ trình triển khai ERP AI 90 ngày: bắt đầu nhỏ, đo được, rồi mới mở rộng.
Sai lầm thường gặp khi đo chỉ số OEE
- Đặt chu kỳ chuẩn quá thấp để OEE trông cao – con số đẹp nhưng vô dụng.
- Loại trừ thời gian thay khuôn khỏi thời gian kế hoạch – che mất một trong những tổn thất lớn nhất.
- Dùng OEE để phạt công nhân – khiến dữ liệu bị khai báo sai và mất niềm tin.
- Đo nhưng không hành động – dashboard không gắn với cuộc họp và người chịu trách nhiệm.
Câu hỏi thường gặp về chỉ số OEE
OEE khác TEEP thế nào?
OEE tính trên thời gian kế hoạch sản xuất, còn TEEP tính trên toàn bộ 24/7. TEEP cho biết tiềm năng nếu tăng ca hoặc chạy thêm ngày; OEE cho biết bạn đang dùng thời gian đã lên kế hoạch tốt đến đâu.
Nhà máy nhỏ có cần đo chỉ số OEE không?
Có. Nhà máy càng nhỏ, mỗi giờ dừng máy càng ảnh hưởng mạnh đến giao hàng. Có thể bắt đầu với một máy và bộ đếm đơn giản, chi phí thấp.
Bao lâu thì thấy kết quả?
Thường sau 4–8 tuần đo chuẩn, nhà máy đã nhận ra 2–3 tổn thất lớn có thể xử lý ngay mà không cần đầu tư lớn.
WATATECH đồng hành cải thiện chỉ số OEE
WATATECH cung cấp giải pháp chuyển đổi số tích hợp AI cho nhà máy: thu thập dữ liệu máy, dashboard chỉ số OEE theo thời gian thực, cảnh báo bảo trì và liên kết với kế hoạch – kho – giá thành trên cùng một nền tảng. Tìm hiểu thêm về WATATECH hoặc đặt lịch gặp chuyên gia để được khảo sát dây chuyền miễn phí. Hotline: 0965 796 133.